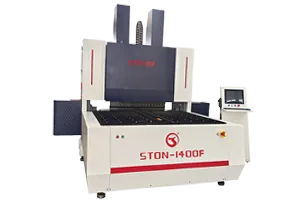
نحن مسؤولون عن البناء-----نحن مسؤولون عن التصنيع-----نحن مسؤولون عن التدريب

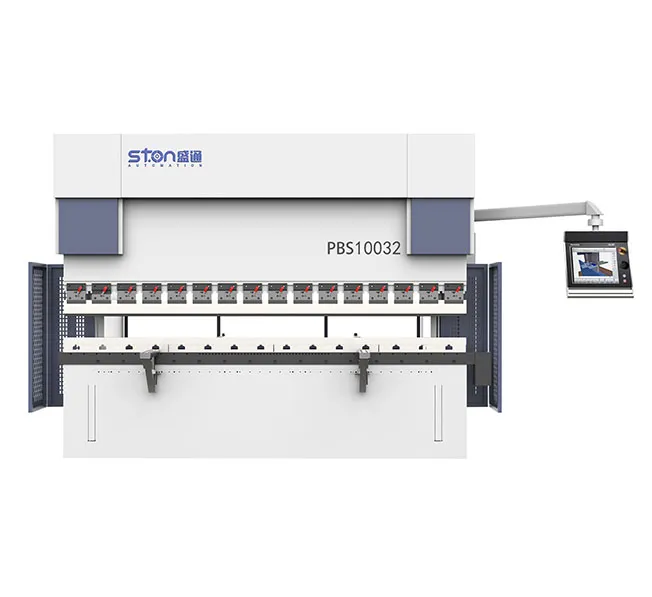
اختر أحد الخيارات التالية: ثني الألواح عندما يحتوي أحد الأجزاء على العديد من الحواف القصيرة وتظل سماكة الصفيحة ضمن النطاق المسموح به في الآلة: في ستون‘سلسلة آلات الضغط التابعة للشركة، والتي تتيح معالجة الفولاذ المدلفن على البارد بسمك يصل إلى 2.0 مم والفولاذ المقاوم للصدأ بسمك يصل إلى 1.2 مم على قاعدة من الحديد الزهر. اختر مكبس الثني عندما يكون سمك المادة أو الحمولة أو الشكل الهندسي غير المتوقع هو العامل المحدد للمهمة.
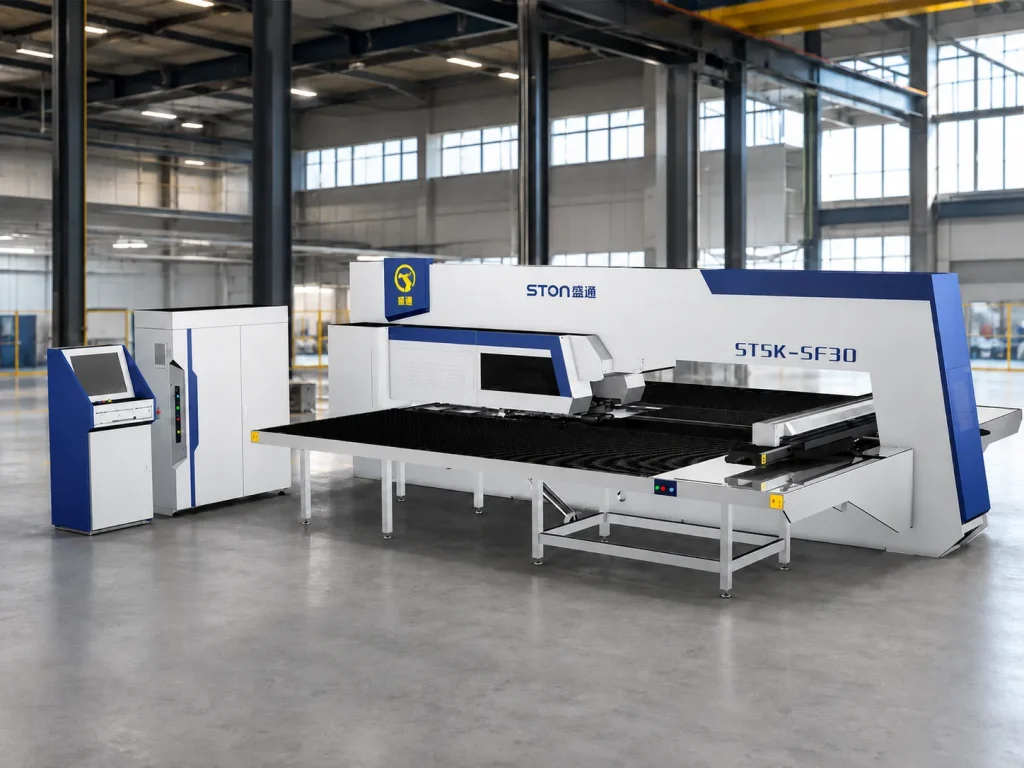
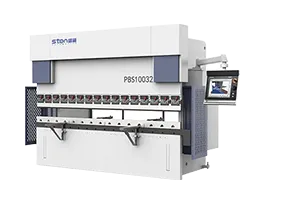
في آلة الثني بالضغط، يتحرك الجزء بينما تظل الأداة ثابتة. يقوم المشغل برفع القطعة الخام، ووضعها مقابل المقياس الخلفي، والضغط على الدواسة، وتدوير القطعة، ثم يكرر العملية. وجود أربع حواف على باب خزانة يعني أربع دورات من المعالجة، أما على لوح بطول 2.5 متر، فهذا يعني أن شخصين يقومان بهذه العمليات بشكل متزامن.
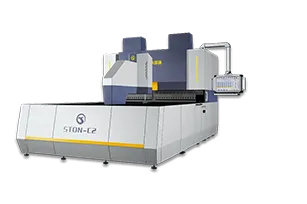
في آلة ثني الألواح، يتم تثبيت القطعة مرة واحدة بواسطة مثبت القالب، بينما تتحرك شفرات الثني حولها. ويتم الثني لأعلى ولأسفل دون قلب الصفيحة. وهذه الحقيقة الميكانيكية البسيطة هي التي تحدد تقريبًا كل الاختلافات في المراحل اللاحقة: العمالة المطلوبة لكل قطعة، والتناسق بين القطعة الأولى والقطعة الخمسمائة، وخطر حدوث خدوش على الفولاذ المقاوم للصدأ المطلي مسبقًا، ومساحة الأرضية المطلوبة للمناولة بدلاً من التشكيل.
كل شيء آخر ينبع من ذلك. وكذلك كل قيد.
| البعد القراري | ثني الألواح باستخدام الحاسب الآلي الرقمي (سلسلة STON Press-Arm) | آلة ثني الصفائح بالتحكم الرقمي (STON PBS / PBE) |
|---|---|---|
| مبدأ التشكيل | يتم تثبيت الحامل الفارغ بمشبك واحد؛ وتشكل شفرات الثني كل حافة | ينزل المثقاب إلى قالب على شكل حرف V، ليُكمل ثنيًا واحدًا في كل ضربة |
| التكلفة لكل قطعة | عملية تحميل واحدة وعملية تفريغ واحدة | دورة معالجة واحدة لكل خط ثني |
| السماكة القصوى عند الانحناء الكامل | القاعدة الملحومة: CR 1.5 مم / SS 1.0 مم القاعدة المصبوبة: CR 2.0 مم / SS 1.2 مم | يُحدد حسب الحمولة: 63–320 طنًا ضمن النطاق المنشور |
| الطول الأقصى للعمل | 1000–2800 ملم، حسب الطراز | 1500–4100 ملم، حسب الطراز |
| نطاق ارتفاع الانحناء | الحد الأدنى: 5 مم الخيارات القصوى: 170 / 300 / 400 مم | تتحدد هذه القيود بالقالب والارتفاع المفتوح وليس بهندسة الماكينة |
| الحد الأدنى للأبعاد الداخلية الأربعة | 140 × 190 ملم | لا يوجد قيد مكافئ |
| نطاق الزاوية | 0–180° | يتم تحديده حسب القوالب |
| دقة الزاوية المعلنة | حوالي ±0.5°/م | مقياس شبكي ذو حلقة مغلقة مزود بتعويض ميكانيكي لانحناء السطح |
| دقة الأبعاد المنشورة | حوالي ±0.1 مم/م. الاستقامة: حوالي 0.2 مم/م | يعتمد ذلك على الأدوات، وبرمجة المقياس الخلفي، والمشغل |
| التبديل بين الأجزاء | استدعاء البرنامج؛ يتم إعادة ضبط مواقع 15 محورًا مؤازرًا تلقائيًّا | تغيير الأدوات وإعادة برمجة المقياس الخلفي |
| الاعتماد على مهارات المشغل | مستوى منخفض بعد التدريب | مرتفع ويظل متوقفًا على المشغل |
| وزن الآلة | هيكل أخف وزنًا مع مساحة أرضية أكبر | من 4,500 كجم لطراز 63/1500 إلى 19,000 كجم لطراز 320/4100 |
معظم المحتوى الذي يقدمه مصنعو الآلات حول هذا الموضوع يقتصر على عرض وجهة نظر واحدة دون المزيد. وبالمقارنة مع حزم آلات الثني متعددة الأغراض التي عادةً ما يُستشهد بها مقابل ثني الألواح، فإن آلة ثني الألواح تتفوق بالفعل في الأعمال المتعلقة بصناعة العلب — وهناك أربع حالات يكون فيها التوصية باستخدامها أمراً خاطئاً.
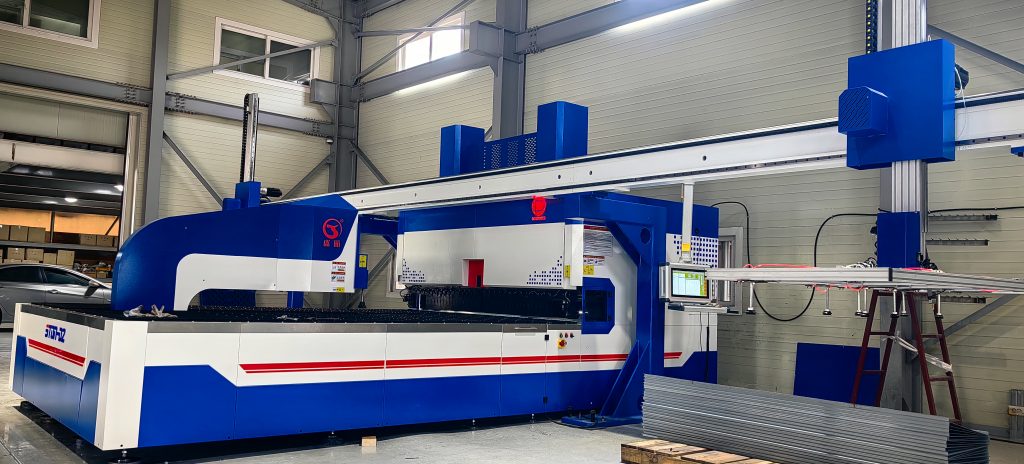
غالبًا ما تصف المصانع التي تنتقل من عمليات الثني اليدوي إلى الآلية هذه الخطوة بأنها عملية استبدال. لكن في الواقع، لا يتخلص أحد تقريبًا من مكابس الثني عند وصول آلة ثني الألواح. فمكبس الثني يستمر في استخدامها في تصنيع النماذج الأولية، وقطع الغيار، والدعامات السميكة، والأشكال شبه شبه المنحرفة الغريبة التي لم يرسمها أحد بشكل صحيح، وإعادة التصنيع عندما يطلب العميل تغيير حافة ما قبل ثلاثة أيام من الشحن. ما يتغير هو النسبة: حيث تستوعب آلة ثني الألواح 70–80% من حجم إنتاج العلب المتكرر، وتكف مكابس الثني عن كونها عنق الزجاجة لكل شيء آخر.
ضع ميزانية لكليهما. ورتّبهما حسب أيهما يشكل حالياً عائقاً أمام الإنتاج.
تتراوح سلسلة آلات الضغط من طراز A (حجم التشكيل 1000 × 1000 مم) مروراً بطراز A+ (1200)، وB (1400 × 1250)، وB+ (1600 × 1250)، وC (2000 × 1500)، D (2500 × 1500) وصولاً إلى D+ (2800 × 1500). ويحتوي كل طراز في التكوين القياسي على 15 محورًا مؤازرًا.
يُعد تصميم السرير هو العامل الذي يؤثر على الإجابة أكثر من حجم الطراز:
معلمات التشغيل المشتركة في جميع طرازات السلسلة: زاوية الثني 0–180 درجة، الحد الأدنى لارتفاع الثني 5 مم، دقة الزاوية حوالي ±0.5 درجة/م، الاستقامة حوالي 0.2 مم/م، دقة الأبعاد حوالي ±0.1 مم/م. تعمل الآلات بالتيار الكهربائي ثلاثي الأطوار بجهد 380 فولت مع إمداد هواء بضغط 0.6 ميجا باسكال.
بالنسبة لأعمال الألواح السميكة ضمن نطاق الألواح الرقيقة، يمكن تزويد المحور W بمحرك مخصص، أو ترقية المحاور W/X/Z إلى نظام دفع ثلاثي المحركات بهيكل معزز. يمكن تحديد الشفرات المساعدة — العلوية أو السفلية أو كليهما — وقصها حسب الطول المطلوب لإجراء انحناءات قصيرة موضعية على قطعة العمل. وعندما تتطلب قطعة العمل رفعها أثناء التشكيل، يتم تحديد تكوين الرفع للمحور C ونظام التثبيت المخصص قبل البدء في التصنيع، وليس بعده.
تقع الحواف المستوية والأقواس والإزاحة قليلاً خارج نطاق هذه المجموعة. فهذه العناصر تُعالج على آلة ثني الحواف المرنة، التي تتيح تشكيل ارتفاع ثني بحد أقصى 100 مم وبحد أدنى 4 مم، في الأحجام 1200 و1600 و2000.
هذا هو الجزء الذي يفاجئ المشترين الأوروبيين والشرق أوسطيين في المراحل المتأخرة من المشروع.
الماكينة ذات المكبس المائل هي آلة ذات أداة مفتوحة مزودة بعارضة متحركة، وتكون يدا المشغل قريبتين من خط القالب. وبموجب توجيه الاتحاد الأوروبي بشأن الآلات رقم 2006/42/EC، لا تُعتبر أنظمة الحماية المستشعرة للتواجد وبنية التحكم الآمنة ميزات اختيارية. تغطي المواصفة EN 12622 سلامة مكابس الثني الهيدروليكية على وجه التحديد، بينما تغطي المواصفة EN ISO 16092 عائلة المكابس بشكل عام، وتغطي المواصفة EN ISO 13849-1 مستوى الأداء المطلوب من نظام التحكم في السلامة. ستون‘تأتي مكابس الثني هذه مزودة بجهاز حماية ليزري يعمل على إيقاف الشعاع عند حدوث انقطاع في المنطقة الخاضعة للمراقبة.
تتميز آلة ثني الألواح بخصائص مخاطر مختلفة: فمنطقة التشكيل مغلقة، ويقتصر دور المشغل على التحميل والتفريغ بدلاً من ضبط الموضع أثناء حركة الضربة. وتتمثل وسائل الحماية في الأسوار وأجهزة القفل التفاعلي بدلاً من أجهزة استشعار التواجد عند خط الأداة. وهذا لا يلغي الالتزام المتعلق بالمسؤولية المدنية (CE)، ولكنه يغير النتائج التي يتوصل إليها تقييم المخاطر وفقًا للمعيار EN ISO 12100، وعادةً ما يغير أيضًا الصورة المتعلقة بالتأمين وتدريب المشغلين.
اسأل أي مورد عن أي من هذه المعايير يشير إليه إقرار المطابقة الخاص به. إن الإجابة الغامضة من نوع “حاصل على شهادة CE” تستدعي المتابعة.
س: هل يمكن لآلة ثني الألواح أن تحل محل مكابس الثني لدينا بالكامل؟
ج: لا، ليس في أي مصنع قمنا بتجهيزه. فهي تحل محل حجم الصندوق المتكرر. أما النماذج الأولية، والأقواس السميكة، والانحناءات الفردية ذات الحجم الكبير، وعمليات إعادة التصنيع في اللحظة الأخيرة، فتبقى على مكبس الثني. لذا، خطط لاستخدام آلة ثني الألواح باعتبارها الآلة التي تخفف العبء عن مكابس الثني، وليس باعتبارها الآلة التي تحل محلها.
س: ما هو السُمك الذي يمكن لآلة ثني الألواح التعامل معه فعليًّا؟
ج: في ستون‘سلسلة أذرع الضغط، من الفولاذ المدلفن على البارد بسماكة 1.5 مم والفولاذ المقاوم للصدأ بسماكة 1.0 مم مع قاعدة ملحومة، أو بسماكة 2.0 مم و1.2 مم مع قاعدة من الحديد الزهر، عند الانحناء الكامل. أما الألومنيوم فتكون قيمه أعلى قليلاً. إذا كانت أبعاد قطعك تتطابق تمامًا مع هذه الأرقام، فاطلب إجراء تجربة تشكيل على المواد الخاصة بك بدلاً من الاعتماد على الجدول، لأن درجة الصلابة والطلاء يؤثران كلاهما على النتيجة.
س: نحن نصنع الخزانات الكهربائية. أي آلة يجب أن نبدأ بها؟
ج: عادةً ما تكون آلة ثني الألواح هي الخيار المناسب، شريطة أن تظل أبوابك وألواحك الجانبية ضمن حدود السماكة المحددة وأن تتجاوز الحجم الأدنى البالغ 140 × 190 مم. وتُعد أعمال صناعة الخزائن المثال النموذجي على ذلك: فهي تتضمن العديد من الحواف القصيرة، وأربعة جوانب، وتكرارًا عاليًا، بالإضافة إلى تشطيب سطحي يتأثر سلبًا جراء المناولة اليدوية المتكررة.
س: ما هي المساحة الأرضية التي يحتاجها كل منها؟
ج: تشغل مكبس الثني مساحة أرضية أقل، لكنها تتطلب مساحة للمناولة والتجهيز حولها، بالإضافة إلى مساحة لمشغل ثانٍ عند التعامل مع القطع الطويلة. أما آلة ثني الألواح، فتشغل مساحة أكبر من الخلية الثابتة ومساحة أقل من المساحة المتغيرة. قارن بين المساحة الإجمالية للخلية، وليس أبعاد الآلة الموضحة في الرسم.
س: ما هي تكلفة أي من الجهازين؟
ج: لا تنشر شركة STON الأسعار المعلنة لآلات ثني الألواح أو مكابس الثني، لأن كلا النوعين يتم تهيئتهما وفقًا للاستخدام المحدد — نوع القاعدة، وارتفاع الشفرة، وترقيات المحاور، والأدوات، وواجهة الأتمتة. يرجى طلب عرض أسعار بناءً على رسومات قطعك. فأي مورد يقدم لك رقمًا نهائيًا قبل الاطلاع على الشكل الهندسي لقطعتك، فإنه في الواقع يقدم عرضًا لآلة موجودة في الكتالوج، وليس لآلتك الخاصة.
س: هل يمكننا إضافة ميزة التحميل التلقائي لاحقًا؟
ج: نعم، بالنسبة لكلا المجموعتين. تتميز آلات ثني الألواح وآلات الثني بالضغط من STON بواجهة تحميل وتفريغ أصلية متوافقة مع معظم أذرع الروبوتات وأنظمة الرافعات الجسرية. ويكون التحديث أسهل بكثير عندما تكون الواجهة موجودة منذ البداية، لذا احرص على تحديدها عند الشراء حتى لو قمت بتركيب الروبوت بعد عامين.
س: أيهما أسهل في توفير الموظفين؟
ج: آلة ثني الألواح، بلا شك. فدقة آلة الثني تعتمد على خبرة المشغل، ومن الصعب توظيف مشغلين ذوي خبرة في معظم الأسواق. أما آلة ثني الألواح فتدمج هذه المهارة في العملية.
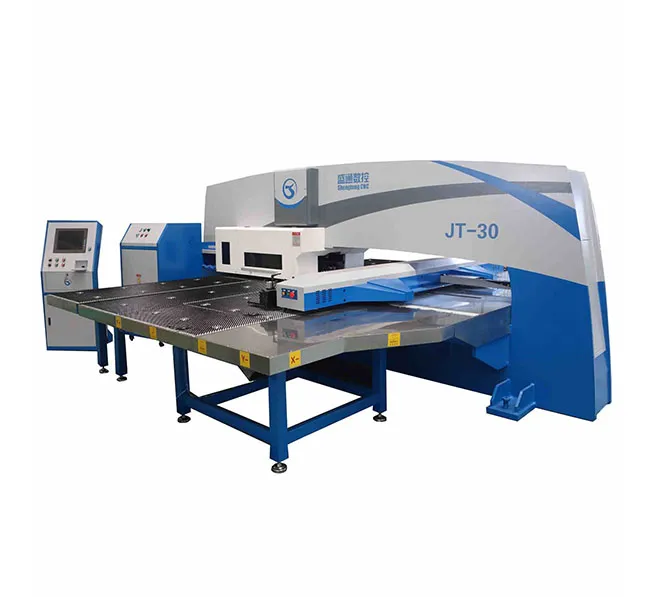
سواء أكنت تقوم بترقية خط إنتاج قائم أو تبدأ مشروعًا جديدًا، فإن STON ستخصص حلاً بنظام التحكم الرقمي للإنتاج الخاص بك.