نحن مسؤولون عن البناء-----نحن مسؤولون عن التصنيع-----نحن مسؤولون عن التدريب

يمكن تحويل هيكل خزانة الملفات وواجهة الدرج من لفائف فولاذية مسطحة إلى هيكل منحني ومثقوب في تسلسل آلي واحد متواصل — يشمل فك اللفائف، والتسوية، والقطع بالليزر، والثقب، والانحناء — دون الحاجة إلى وضع القطعة على الأرض ثم التقاطها مجددًا بين المحطات، وهو ما يمثل السبب الرئيسي لفقدان الاتساق في خطوط الإنتاج اليدوية.
تصف معظم صفحات المعدات خط الإنتاج محطةً تلو الأخرى، كما لو أن كل آلة تعمل بمعزل عن غيرها. لكن هذه ليست الطريقة التي يمر بها هيكل خزانة الملفات فعليًّا عبر خط الإنتاج. الشريط الفولاذي نفسه الذي يتم فكه في الساعة 8:00 صباحًا هو نفس القطعة الخام التي يتم قطعها بالليزر بعد عشر دقائق، وهذه القطعة الخام نفسها هي اللوحة التي يتم ثقبها بفتحات جسم القفل وفتحات التهوية قبل أن تصل إلى محطة الثني. كل عملية تسليم بين تلك المراحل هي نقطة قد تحدث فيها تباينات في ورشة العمل اليدوية — قطعة يتم وضعها بشكل غير متعامد تمامًا، أو كومة يتم إعادة ترتيبها، أو عامل يقيس الحافة بالعين المجردة بدلاً من استخدام أداة القياس.
يتتبع هذا الدليل التفصيلي مسار لوح هيكل خزانة ملفات واحدة وواجهة درج عبر خط الإنتاج الآلي الذي يعمل بالتغذية من لفائف في شركة STON، مرحلةً تلو الأخرى، ويشير إلى المراحل التي يتم فيها إزالة التدقيق اليدوي أو التي لا تزال تعتمد عليه.

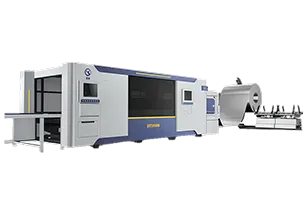
يتم تحميل لفافة الفولاذ — سواء كانت مدلفنة على البارد أو مجلفنة أو غير قابلة للصدأ، ضمن نطاق العرض الذي تتعامل معه هذه السلسلة من الخطوط والذي يتراوح بين 1000 و1500 ملم — على جهاز فك اللفافة، الذي يقوم بفك الشريط وتغذيته إلى جهاز التسوية بالتزامن مع بكرات التسوية. يُعد كل من جهاز فك اللفافة وإطار آلة التسوية هياكل ملحومة تخضع لمعالجة الشيخوخة الحرارية قبل التجميع، وهو أمر مهم هنا على وجه التحديد لأن قاعدة آلة التسوية غير المجهدة هي التي تحافظ على دقة التسوية ثابتة أثناء مرور آلاف الأقدام من الشريط عبرها، وليس فقط عند بدء التشغيل.
تبلغ دقة التسوية المقدرة لهذه الفئة من الخطوط ±1 مم/م²، مع الحفاظ على دقة قطرية لا تتجاوز 1 مم عبر مسافة امتداد تبلغ 2000 مم. تبلغ سرعة التشكيل 5 م/دقيقة؛ وبمجرد الانتهاء من التشكيل، يعمل الخط بسرعة قابلة للتعديل تتراوح بين 0 و12 م/دقيقة. بالنسبة للوحة هيكل خزانة الملفات — التي يتراوح عرضها عادةً بين 400 و600 مم — يعني هذا أن الشريط يكون مسطحًا بدرجة كافية عند دخوله مرحلة القطع، بحيث لا يُطلب من آلة ثني الألواح الموجودة في المرحلة التالية تعويض أي تموج كان من المفترض أن تزيله آلة التسوية.
مقارنة بين الطريقة اليدوية والطريقة الآلية: في ورشة يتم فيها تغذية القطع الخام المقطوعة مسبقًا يدويًّا من آلة القص، يعتمد استواء السطح على طريقة تكديس القطعة الخام ومدة بقائها تحت ثقلها الذاتي. أما آلة التسوية التي تعمل بتغذية لفائف، فتزيل هذا المتغير من مصدره، قبل أن تصبح القطعة الخام جزءًا منفصلاً.
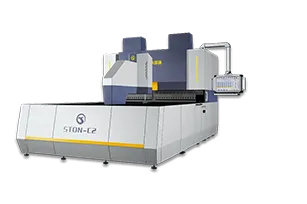
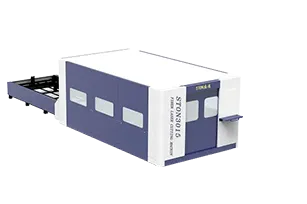
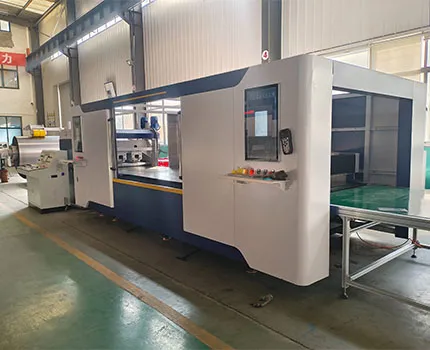
بمجرد تسوية الشريط، يتم تغذيته مباشرةً إلى رأس القطع بالليزر — ليزر أليافي، بقدرة تتراوح بين 1 و6 كيلوواط حسب خط الإنتاج المُهيأ، حيث تُعدّ قدرات 3 كيلوواط و6 كيلوواط أكثر القوى شيوعًا لهذه الفئة من المواد. بالنسبة للفولاذ المستخدم في خزائن الملفات (عادةً ما يكون 0.5–1.5 مم مدلفن على البارد أو مجلفن)، ينبغي أن تنتج جودة القطع في نطاق الطاقة هذا حوافًا خالية من النتوءات دون الحاجة إلى عملية إزالة نتوءات ثانوية.
وهذا هو المكان الذي يتم فيه تداخل لوح الهيكل وواجهة الدرج معًا على نفس الصفيحة. يقوم برنامج التداخل بترتيب كلا الجزأين — لوح الهيكل الأكبر وقطعة الدرج الأصغر — لتقليل الفضلات إلى أدنى حد ممكن خلال نفس عملية القطع، بدلاً من تنفيذهما كمهمتي قطع منفصلتين على إعدادين منفصلين للمواد.
حالة استثنائية يجب أخذها في الاعتبار: تبلغ السماكة القصوى لخزائن الملفات المصنوعة من الفولاذ المقاوم للصدأ (الشائعة في تطبيقات أثاث المختبرات والأثاث الطبي) 1.5 مم على خط الإنتاج الذي يعمل باللفائف، مقارنة بـ 2.0 مم للفولاذ المدلفن على البارد. إذا كانت مواصفات منتجك تتطلب فولاذًا مقاومًا للصدأ بسمك 2 مم — وهو أمر غير شائع في خزائن الملفات، ولكنه يحدث في الهياكل المقواة المقاومة للحريق — فيجب التأكد من هذا السمك وفقًا لتكوين الليزر المحدد قبل تقديم عرض أسعار الخط، ولا ينبغي الافتراض استنادًا إلى القيمة الخاصة بالفولاذ المدلفن على البارد.
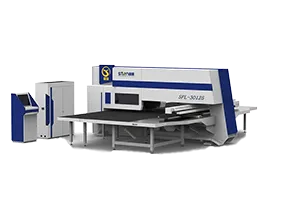
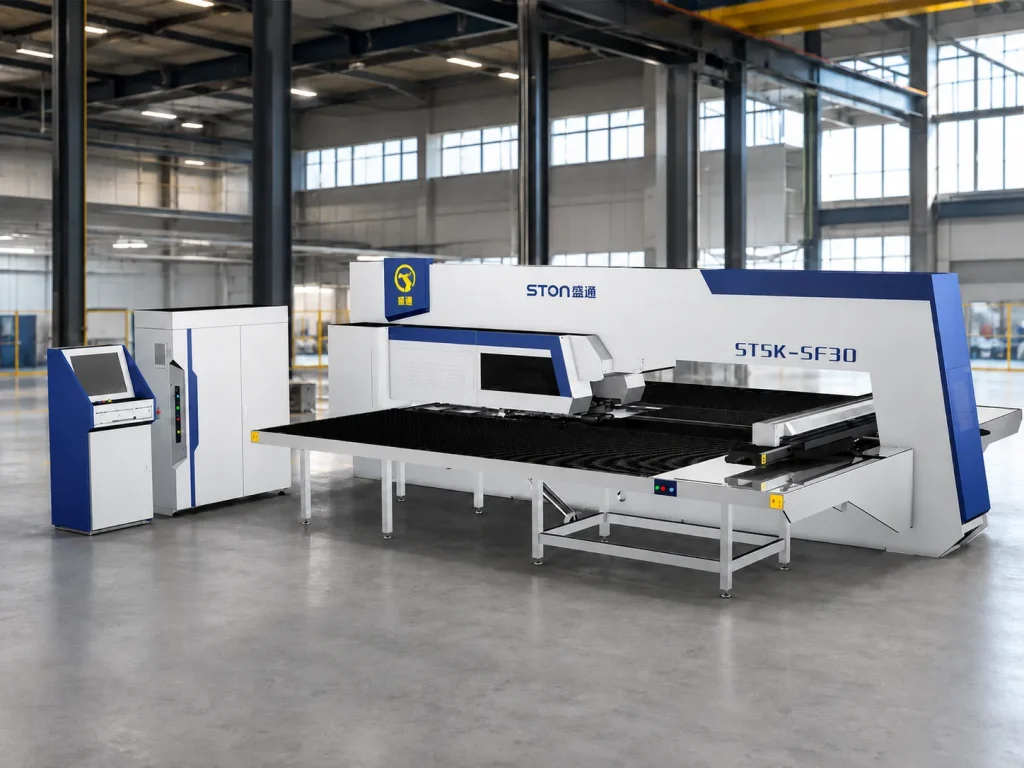
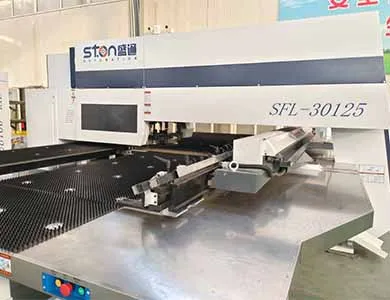
تنتقل القطعة المقطوعة إلى مكبس التثقيب البرج الدوّار CNC بالنسبة للخصائص التي لا يستطيع الليزر وحده إنتاجها بكفاءة: فتحات التهوية ذات الشرائح، والأضلاع المنقوشة لتعزيز صلابة الألواح، وعمليات التشكيل مثل القص وضغط الأضلاع. في تكوين البرج المؤازر، تبلغ دقة التصنيع ±0.1 مم، مع سرعة قصوى للبرج تبلغ 40 دورة في الدقيقة وسعة تحميل تبلغ 150 كجم على طاولة العمل — وهي سعة تحميل أكبر مما قد تحتاجه لوحة هيكل خزانة ملفات واحدة على الإطلاق، ولكنها ذات صلة إذا تم لاحقًا مشاركة خط الإنتاج مع منتجات أغلفة أثقل.
تتم عمليات التحميل التلقائي، وفصل الألواح، وضبط الموضع، والتفريغ، والتكديس دون تدخل بشري خلال هذه المرحلة. وهذا هو الادعاء المحدد الذي يستحق الدقة في توضيحه: فهو يعني أن عملية مناولة المواد في مكبس الثقب لا تتطلب وجود مشغل بين الدورات، وليس أن الخط بأكمله يعمل دون أي إشراف بشري في أي مرحلة.
وهنا تكمن نقطة ضعف الورش التي تعتمد على العمليات اليدوية: فموضع الثقب في هيكل قفل خزانة الملفات لا يقبل أي خطأ — فأي انحراف في آلية القفل بمقدار 0.3 ملم فقط قد يؤدي إلى انحشار القفل. وفي حالة استخدام البرج اليدوي أو آلة التثقيب التي يتم تغذيتها يدويًّا، يعتمد هذا التفاوت على مدى اتساق المشغل في إعادة محاذاة القطعة بعد مرحلة القطع بالليزر. أما في الخط المتكامل، فلا يغادر الجزء أبدًا سلسلة المناولة الآلية بين مرحلتي القطع والتثقيب، وبالتالي لا تنتقل مرجعية التسجيل من يد إلى أخرى.

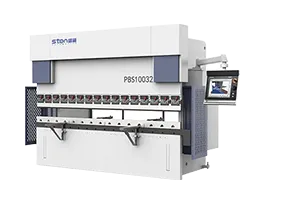
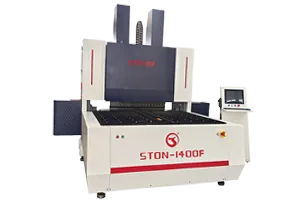
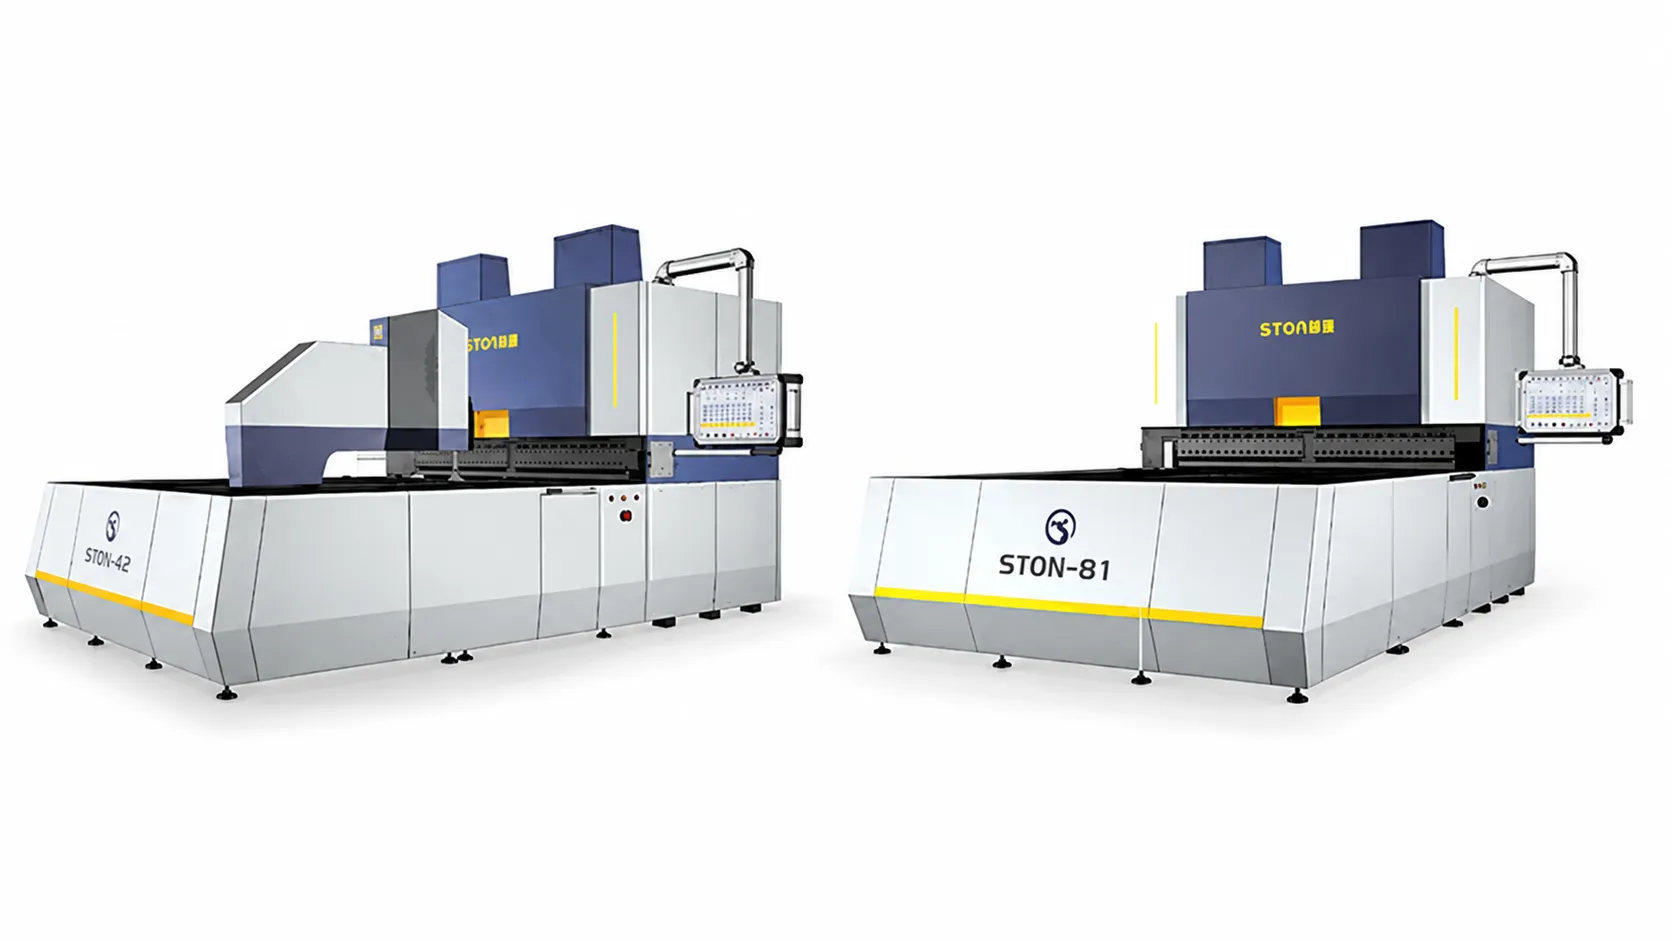
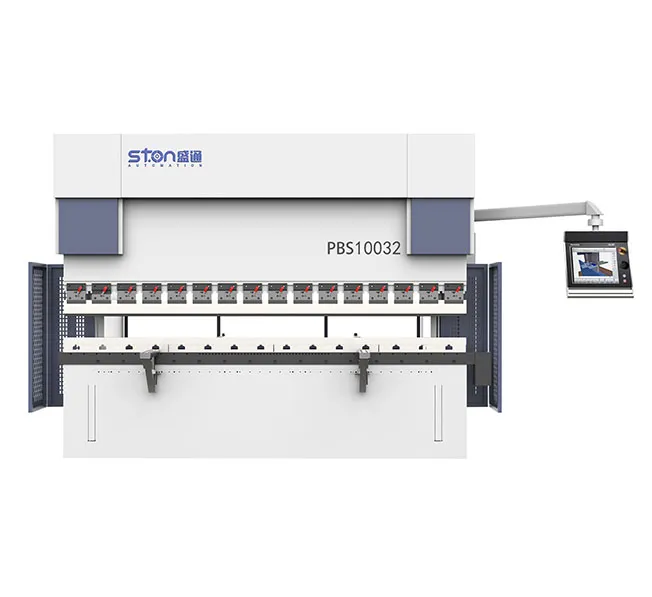
تصل القطعة المثقوبة إلى آلة ثني الألواح في النهاية. بالنسبة لأبعاد هيكل خزانة الملفات (التي تتراوح عادةً بين 1200 و2000 ملم للهيكل الكامل الارتفاع، وتكون أصغر بالنسبة لواجهات الأدراج)، فإن أحجام إطارات آلة ثني الألواح ذات الصلة هي:
| الطراز | أقصى حجم للثني (مم) | أقصى ارتفاع للانحناء (مم) | السماكة القصوى عند الانحناء الكامل | محاور المحركات المؤازرة |
|---|---|---|---|---|
| ب (1400) | 1400 × 1250 | 170 / 300 / 400 | CR 1.5 مم / SS 1.0 مم (ملحوم) | 15 |
| B+ (1600) | 1600 × 1250 | 170 / 300 / 400 | CR 1.5 مم / SS 1.0 مم (ملحوم) | 15 |
| C (2000) | 2000 × 1500 | 170 / 300 / 400 | CR 1.5 مم / SS 1.0 مم (ملحوم) | 15 |
تستطيع الإصدارات ذات الهيكل المصبوب من نفس أحجام الإطارات التعامل مع سماكة تصل إلى CR 2.0 مم / SS 1.2 مم عند الانحناء الكامل — وهو فرق حقيقي في ما يمكن للآلة تشكيله، وليس مجرد مواصفة شكلية؛ لذا يجب أن يتم الاختيار بين الهيكل الملحوم والهيكل المصبوب بناءً على لوحة هيكل السيارة ذات السماكة الأكبر لديك، وليس على اللوحة ذات السماكة المتوسطة.
تبلغ دقة التجميع المعلنة لمعدات STON ±0.05 مم، وفقًا للمواصفات الحالية للشركة المصنعة. وتُحدد استقامة هيكل خزانة الملفات من خلال تسلسل عملية الثني نفسه: يتيح نظام تعديل التعويض في آلة ثني الألواح تصحيح دقة الثني والزاوية في أي نقطة على طول خط الطي دون الحاجة إلى حشوات مادية، وهو ما يحافظ على استقامة لوحة الهيكل ذات الجوانب الأربعة — المطوية على حافتين أو أربع حواف حسب التصميم — بدرجة كافية تسمح للدرج بالانزلاق دون انحراف.
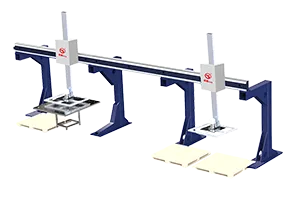
تكامل عمليات التحميل والتفريغ التلقائي: ثني الألواح تحتوي على واجهة ربط تتوافق مع الذراع الآلية أو الجسر الرافع أو أنظمة التحميل والتفريغ من نوع الدعامات. وبالنسبة لخط إنتاج خزائن الملفات الذي يعمل على إنتاج ألواح الهيكل وواجهات الأدراج بشكل متتالي، فإن هذا هو ما يضمن تزويد آلة الثني بالمواد دون الحاجة إلى قيام المشغل بوضع كل قطعة خام يدويًّا — وهو نفس مبدأ المناولة الآلية الذي تم تطبيقه منذ مرحلة التثقيب.
تغطي المراحل المذكورة أعلاه عملية فك اللف حتى مرحلة الثني. أما ما لا تغطيه، في حالة هيكل خزانة الملفات القياسية، فهو لحام الزوايا والتجميع النهائي — أي ربط حواف الألواح المثنية، وتركيب المنزلقات، وتثبيت المكونات المعدنية. تُدرج وثائق خط الإنتاج الخاصة بشركة STON اللحام الآلي كمحطة عمل منفصلة (روبوت، وجهاز تحديد الموضع، وتركيبات الأدوات، ونظام تتبع خطوط التماس) يمكن إضافتها إلى خط الإنتاج، ولكن هذا قرار تكامل مستقل، وليس إدراجًا افتراضيًا، ويجب تحديد نطاقه وفقًا لتصميم الهيكل المحدد الخاص بك قبل اعتباره جزءًا من عرض الأسعار.
نعم — ففي مرحلة القطع بالليزر، يتم تجميع كلا النوعين من القطع في نفس دورة اللف، ويمران كلاهما بالتتابع عبر محطات التثقيب والثني نفسها.
0.5–2.0 مم للفولاذ المدلفن على البارد والمجلفن؛ أما الفولاذ المقاوم للصدأ فيبلغ الحد الأقصى لسمكه 1.5 مم في التكوين القياسي لآلة القطع بالليزر التي تعمل بلفائف.
ليس عند استخدامها مع نظام التحميل والتفريغ الآلي (ذراع روبوتي، أو جسر رافعي، أو هيكل دعامي). وبدون هذا النظام، لا تزال آلة الثني تتطلب التحميل والتفريغ يدويًّا بين الدورات.
تسمح النسخة ذات الإطار المصبوب بثني ما يصل إلى 2.0 مم من الفولاذ الكربوني (CR) / 1.2 مم من الفولاذ المقاوم للصدأ (SS) عند الثني الكامل، مقابل 1.5 مم من الفولاذ الكربوني (CR) / 1.0 مم من الفولاذ المقاوم للصدأ (SS) للإطار الملحوم — وهو أمر مهم إذا كان سمك أثقل لوحات هيكل السيارة قريبًا من الحد الأقصى الذي يسمح به الإطار الملحوم.
لا — اللحام هو محطة عمل منفصلة يمكن دمجها، لكنها ليست مكونًا افتراضيًا في خط الإنتاج. ويجب تحديد نطاقها وفقًا لتصميم هيكل السيارة الخاص بك.
تبلغ دقة التصنيع لآلة الثقب ذات البرج المؤازر ±0.1 مم.
تدعم هذه الخطوط إنتاج لفائف يصل وزنها إلى 10 أطنان بقطر داخلي يتراوح بين Ø470 و630 ملم، لكن طول التشغيل الفعلي يعتمد على كمية المواد المستخدمة في كل وحدة من القطعة المحددة الخاصة بك — وهذا الرقم لا تحدد الوثائق المنشورة من شركة STON قيمته بعدد الدورات لكل لفافة، لذلك يجب حسابه بناءً على حجم القطعة الخام الخاصة بك.
يتم تخصيص تصميم خطوط إنتاج STON وفقًا للتخطيط الحالي للعميل، وهيكل المنتج، وتدفق العمليات، بدلاً من بيعها كحزمة ثابتة — ويتم تحديد نطاق هذا التصميم على أساس كل حالة على حدة.
سواء أكنت تقوم بترقية خط إنتاج قائم أو تبدأ مشروعًا جديدًا، فإن STON ستخصص حلاً بنظام التحكم الرقمي للإنتاج الخاص بك.